English
 français
 Deutsch
 русский
 español
 português
 العربية
 Melayu
 ไทย
 Indonesia
 हिंदी


Você deve avaliar sistematicamente os fabricantes de perfis de alumínio antes de assinar contratos de fornecimento. Garantir alta qualidade e confiabilidade de longo prazo exige auditoria das capacidades operacionais juntamente com os padrões técnicos dos produtos. Primeiro, inspecione as certificações da fábrica, a tecnologia automatizada, os equipamentos de produção e a capacidade da planta. Todo fabricante competente de extrusão de alumínio atende a diretrizes operacionais rigorosas. Segundo, audite diretamente a produção física. Você deve verificar a pureza da liga, as tolerâncias dimensionais, a espessura do acabamento superficial e a resistência estrutural. Um fabricante qualificado de extrusão de alumínio fornece perfis industriais de alumínio superiores de forma consistente. Avaliar cada fabricante cuidadosamente protege seus projetos estruturais contra falhas operacionais dispendiosas. Escolher o fabricante correto de perfis de alumínio garante o sucesso total do projeto.
Principais conclusões
-
Verifique as certificações ISO da fábrica e os equipamentos modernos para garantir os mais altos padrões de fabricação.
-
Verifique a pureza da liga de alumínio e a precisão dimensional usando ferramentas precisas de testes laboratoriais.
-
Inspecione a espessura do revestimento superficial para proteger os perfis de alumínio contra danos causados por condições climáticas severas.
-
Teste a dureza do metal e a resistência à tração para garantir alta capacidade de carga estrutural.
Auditoria das capacidades operacionais de Fabricantes de perfis de alumínio
Você deve auditar a infraestrutura da fábrica antes de finalizar seu acordo de fornecimento. Os principais fabricantes de perfis de alumínio operam sob estruturas internacionais rigorosas e utilizam tecnologia de alta qualidade. Todo fabricante qualificado de extrusão de alumínio fornece documentação transparente sobre a eficiência operacional. Esta auditoria ajuda sua equipe de compras a avaliar perfis industriais de alumínio para usos estruturais exigentes. Você pode proteger sua empresa contra atrasos dispendiosos em projetos ao selecionar um fabricante experiente.
Insight principal da auditoria: Operar prensas automatizadas de alta tonelagem sob controles de processo certificados garante diretamente uma estrutura granular uniforme, geometria precisa e capacidade previsível de suporte de carga em cada lote.
Padrões de conformidade e certificações internacionais

Você deve revisar as credenciais de gestão da qualidade durante sua avaliação inicial da fábrica. Você deve verificar a certificação ISO 9001 ativa para confirmar controles de processo estruturados em todas as etapas de produção. Uma certificação ISO 9001 ativa comprova que uma empresa mantém registros sistemáticos, calibra ferramentas regularmente e audita fluxos de trabalho internos. Você também deve verificar as certificações CE e TSE para confirmar a conformidade com diretrizes globais de segurança e fabricação. Uma fábrica de fabricantes de perfis de alumínio em conformidade aplica consistentemente procedimentos padronizados para reduzir taxas de defeitos.
Dica: Sempre solicite uma comprovação direta da certificação ISO 9001 da agência de auditoria em vez de depender apenas de folhetos promocionais.
Você deve inspecionar credenciais especializadas de acabamento superficial para pedidos de perfis de alumínio arquitetônico e perfis de alumínio industriais. As marcas de qualidade QUALANOD e QUALICOAT confirmam protocolos rigorosos de proteção superficial.
|
Padrão de certificação |
Escopo do tratamento superficial |
Foco e aplicações-alvo |
Parâmetros principais de teste |
|---|---|---|---|
|
QUALICOAT |
Revestimento orgânico em pó ou líquido sobre alumínio |
Revestimentos protetores e estéticos de alta qualidade para componentes arquitetônicos (por exemplo, portas, janelas, fachadas) |
• Espessura do filme |
|
QUALANOD |
Anodização (oxidação eletroquímica) do alumínio |
Controle da profundidade da camada de óxido, integridade da vedação e consistência da aparência |
• Teste de manchas de corante |
Um fabricante confiável de extrusão de alumínio aplica limites rigorosos de camada para proteger os perfis contra desgaste ambiental:
-
Requisitos de espessura da camada anódica:
-
Aplicações internas: 5–10 μm
-
Aplicações arquitetônicas: 10–15 μm
-
Ambientes industriais / marítimos: 20–25 μm
-
-
Requisito de camada de revestimento em pó: 60–80 μm padrão
-
Pré-tratamento e Controle: Cromatização ou pré-tratamento sem cromo, testes de aderência por corte em grade, testes de resistência ao impacto e verificação de espessura por lote
Maquinário Avançado de Extrusão e Automação
As modernas fábricas de extrusão dependem de equipamentos controlados por computador para garantir precisão dinâmica. Você deve avaliar os investimentos tecnológicos de cada potencial fabricante de extrusão de alumínio. O maquinário automatizado elimina erros manuais e protege a qualidade geral durante operações de prensagem pesada.
|
Recurso / Aspecto |
Tecnologia de Extrusão Automatizada |
Maquinário Manual |
|---|---|---|
|
Sistema de Controle |
Utiliza feedback de sensores em malha fechada em tempo real para ajustar instantaneamente parâmetros como pressão do êmbolo, velocidade e temperatura da matriz. |
Depende do monitoramento humano e da configuração manual, sem ajustes dinâmicos contínuos em tempo real. |
|
Consistência da Seção Transversal |
Mantém os perfis dentro de tolerâncias rigorosas e precisas, compensando automaticamente desvios de parâmetros sem atraso. |
Sujeito a variações e inconsistências devido à intervenção humana tardia e à dependência do operador. |
|
Velocidade Operacional e Precisão |
A velocidade é corrigida automaticamente de forma dinâmica (por exemplo, em resposta a mudanças na temperatura da matriz) para proteger a integridade do perfil. |
Os ajustes são reativos, periódicos e menos precisos, aumentando o risco de deformação do perfil. |
Perfis industriais pesados de alumínio exigem maquinário de extrusão robusto. Você deve verificar a capacidade de tonelagem da prensa com base nas suas especificações de engenharia estrutural.
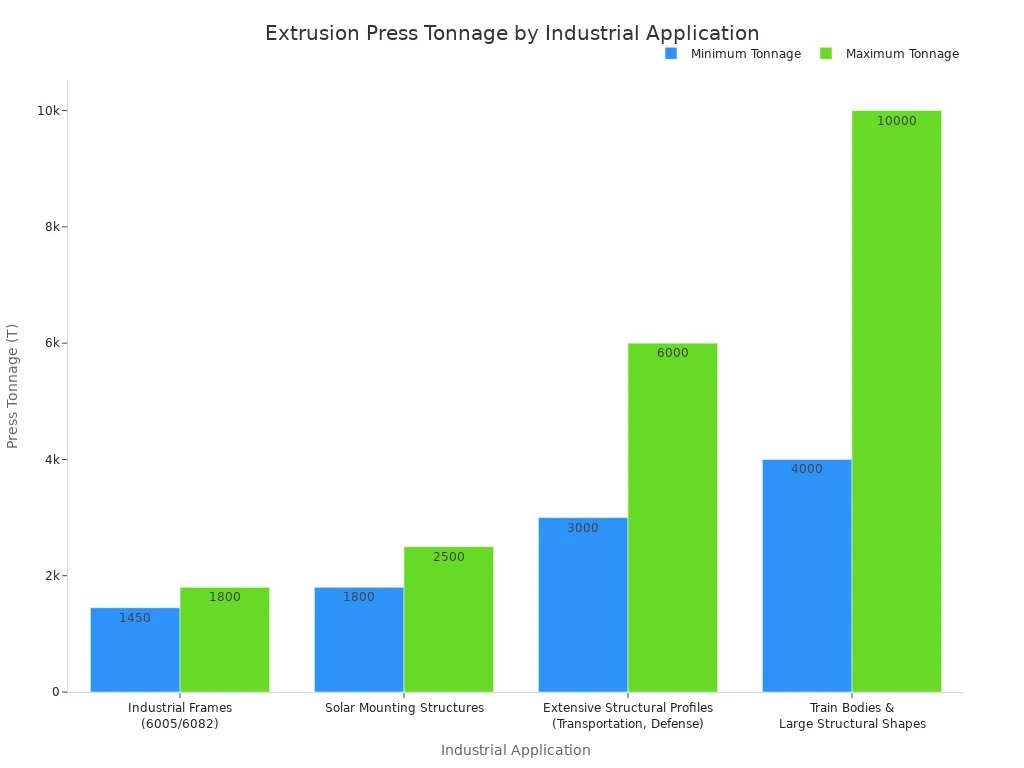
Um fabricante de extrusão de alumínio de primeira linha opera uma variedade de prensas para produzir diversas geometrias de perfis. Componentes de estruturas industriais exigem força de prensa de 1.450 a 1.800 toneladas. Sistemas de montagem solar demandam capacidades de prensa entre 1.800 e 2.500 toneladas. Formas estruturais massivas para transporte e defesa exigem de 3.000 a 6.000 toneladas. Grandes carrocerias de trens exigem prensas enormes que alcançam de 4.000 a 10.000 toneladas.
Capacidades de Engenharia Personalizada na GUANGYA ALUMINIUM

A GUANGYA ALUMINIUM serve como referência do setor para necessidades complexas de fabricação. Como fabricante líder de extrusão de alumínio, a GUANGYA ALUMINIUM mantém mais de 70 linhas avançadas de extrusão. Suas capacidades de prensa variam de 600 toneladas até 5.500 toneladas. Essa linha de prensas de alta capacidade lida facilmente com pedidos industriais personalizados complexos e extrusões de alumínio padrão.
Você obtém acesso a 200 conjuntos de equipamentos de produção essenciais ao fazer parceria com a GUANGYA ALUMINIUM. A equipe de engenharia fornece trabalho artesanal especializado para corresponder a desenhos de engenharia exatos. A fábrica produz anualmente de 500.000 a 700.000 toneladas de produtos de alumínio em suas principais bases de produção.
Um fabricante de perfis de alumínio de primeira categoria deve combinar alto volume com suporte de engenharia flexível. A GUANGYA ALUMINIUM combina capacidade em larga escala, projeto de ferramentas personalizadas e controle de qualidade rigoroso em um único sistema operacional. Escolher um fabricante estabelecido de extrusão de alumínio minimiza seus riscos estruturais e garante cadeias de fornecimento estáveis para cada grande projeto.
Avaliando Perfis Industriais de Alumínio Qualidade e Tolerâncias
Você deve avaliar diretamente a produção física para verificar a integridade estrutural. Instalações líderes utilizam metodologias de ensaio não destrutivo (END) antes do envio dos produtos acabados. Técnicos avançados utilizam scanners ultrassônicos e imagens de raios X para detectar vazios internos, fissuras ocultas e inclusões. Sistemas automatizados de inspeção visual examinam continuamente todas as superfícies externas durante a produção. Esses sensores ópticos identificam instantaneamente pequenos arranhões, linhas de matriz e microfissuras. A combinação de varredura não destrutiva com protocolos rigorosos de controle de qualidade impede que peças defeituosas cheguem à sua linha de montagem. Todo fabricante confiável de extrusão de alumínio realiza essas verificações iniciais para garantir segurança estrutural.
Prioridade de Inspeção: Ensaios ultrassônicos não destrutivos e imagens visuais automatizadas eliminam vazios internos ocultos antes que sua equipe realize testes destrutivos permanentes de materiais.
Seleção da Liga e Verificação da Composição Química
Você deve confirmar a pureza elementar antes de aceitar remessas de produção em massa. Os testes de composição química utilizam espectrômetros de emissão óptica e análises laboratoriais antes da produção e do envio. Técnicos medem e confirmam as proporções precisas de elementos como magnésio, silício e ferro. Em vez de testar a pureza absoluta, esse processo garante que o material siga rigorosamente os critérios exatos de porcentagem elementar exigidos para formulações padrão das ligas 6061 e 6063.
Um fabricante experiente de extrusão de alumínio certifica a composição química de cada lote de fusão. Proporções elementares adequadas garantem resposta ideal ao tratamento térmico e desempenho mecânico de longo prazo. Você protege suas aplicações estruturais exigindo relatórios certificados de testes espectrográficos para todos os perfis industriais de alumínio.
Precisão Dimensional e Inspeção da Espessura da Parede
Você deve impor precisão dimensional rigorosa em cada seção transversal de extrusão personalizada. Sistemas de montagem de alta velocidade exigem geometria precisa e espessura de parede consistente. Extrusões comerciais padrão frequentemente apresentam variações dimensionais que causam falhas de instalação.
Você pode verificar parâmetros rigorosos de tolerância comparando os resultados dos fornecedores com padrões industriais estabelecidos:
|
Categoria do Perfil / Operação |
Tipo de Dimensão |
Tolerância Aplicável |
|---|---|---|
|
Padrões de Aplicação do Perfil |
Precisão / Ultra Precisão |
Varia da classe de Precisão a Ultra-Precisão com base na aplicação (por exemplo, aeroespacial, dissipadores de calor) |
|
Usinagem pós-CNC típica |
Dimensões lineares |
±0,05 mm a ±0,10 mm |
|
Usinagem fina/de alta precisão |
Características selecionadas |
±0,02 mm |
As exigências de alinhamento de precisão requerem uma verificação rigorosa da espessura da parede. Um fabricante competente de extrusão de alumínio utiliza paquímetros digitais e comparadores ópticos para verificar a geometria da seção transversal. Você mantém uma qualidade de montagem perfeita quando seu fornecedor entrega consistentemente alta precisão dimensional. Os gerentes de compras devem especificar níveis exatos de tolerância ao solicitar perfis industriais complexos de alumínio.
Espessura e uniformidade do filme de tratamento de superfície
Você deve inspecionar cada camada de tratamento de superfície para evitar degradação ambiental. Camadas anodizadas e revestimentos em pó protegem o núcleo metálico contra elementos atmosféricos agressivos. Uma estrutura disciplinada de controle de qualidade mede a espessura do revestimento em vários pontos de contato.
Para exposição externa severa, você deve exigir classificações especializadas de profundidade de anodização:
-
Requisitos de classificação CA 1:
-
Camada anodizada alvo: 15–20 mícrons
-
Ambientes recomendados: Chuvas intensas, alta umidade, empreendimentos costeiros e fachadas de arranha-céus
-
Finalidade principal da proteção: Proteção UV superior e resistência à corrosão de longo prazo
-
Diferentes ambientes operacionais exigem protocolos personalizados de proteção de superfície:
|
Severidade ambiental |
Espessura de revestimento recomendada |
Finalidade principal da proteção |
|---|---|---|
|
Alta durabilidade / Uso externo |
20–25+ mícrons |
Resistência ao desgaste climático e à poluição industrial |
|
Costeiro, Marítimo e Alta Umidade |
25–30 mícrons |
Defesa superior contra água salgada, umidade e corrosão extrema |
As aplicações de revestimento em pó exigem a mesma precisão analítica. Você deve auditar lotes acabados usando protocolos padronizados de testes físicos:
|
Parâmetro de teste |
Equipamento / Método padrão |
Critérios de aceitação / Descrição |
|---|---|---|
|
Espessura do filme |
Medidor de espessura calibrado (tipo de indução eletromagnética) |
Medido usando equipamentos de precisão em vez de inspeção visual para garantir a espessura desejada. |
|
Aderência por corte em grade |
Método de teste padrão ASTM D3359 |
Requer marcar o acabamento, aplicar e remover fita adesiva, resultando em descamação mínima (classificação 4B ou 5B, sendo 5B exigida para exposição externa). |
-
Requisitos da classe 1 Qualicoat: Os padrões de acabamento de alumínio arquitetônico exigem uma espessura mínima de filme de 60 µm.
-
Classificação de aderência: Deve atingir uma classificação 0 de acordo com o padrão de aderência por corte em grade ISO 2409.
Um fabricante de extrusão de alumínio de primeira linha mantém linhas ativas de revestimento líquido junto com banhos de anodização. A inspeção dessas camadas protetoras garante que seus pedidos de perfis industriais de alumínio e perfis arquitetônicos de alumínio resistam a condições climáticas externas severas. Um acabamento superficial superior prolonga significativamente a vida útil do produto.
Teste das Propriedades Mecânicas de Perfis Industriais de Alumínio
Você deve exigir testes destrutivos de materiais para verificar a resistência estrutural interna. Testes de carregamento físico confirmam se as condições de têmpera atendem às especificações de engenharia do projeto.
O teste de dureza Webster fornece feedback imediato sobre a qualidade do tratamento térmico de têmpera:
|
Têmpera |
Faixa de Dureza Webster |
Requisito de Resistência ao Escoamento |
|---|---|---|
|
6063-T5 |
8–11 HW |
— |
|
6063-T6/T66 |
10–13 HW |
— |
O teste de resistência ao escoamento estabelece os limites reais de capacidade de carga:
|
Têmpera |
Resistência ao Escoamento Mínima (Rp0.2) |
Observações Típicas de Dureza / Resistência |
|---|---|---|
|
6063-T5 |
≥110 MPa |
Mínimo ≥8 HW (resistência ao escoamento real normalmente de 130–150 MPa) |
|
6063-T6 |
≥180 MPa |
Padrão de requisito de maior resistência |
O teste destrutivo de tração verifica a resistência máxima à tração das extrusões colocando uma amostra metálica preparada em uma Máquina de Ensaios Universal (UTM). O equipamento fixa ambas as extremidades da amostra e aplica uma força de tração uniaxial continuamente crescente, separando as travessas a uma velocidade regulada, rastreando com precisão a carga e o alongamento até ocorrer a fratura estrutural completa.
Você deve auditar o fluxo exato do teste de tração:
-
Extração e Preparação da Amostra: Corpos de prova padronizados em formato de "osso de cachorro" ou barras usinadas são seccionados diretamente do perfil extrudado de acordo com o comprimento útil e as dimensões da seção transversal especificados.
-
Montagem do Dispositivo de Fixação: A amostra preparada é fixada em garras hidráulicas dentro de um equipamento de ensaio de tração designado (como equipamentos Instron ou Zwick).
-
Tração Controlada: A força mecânica é aplicada para puxar a amostra a uma taxa de deformação fixa, registrando continuamente os dados de tensão-deformação desde o escoamento até a falha mecânica/fratura.
-
Determinação das Propriedades: Os principais indicadores mecânicos são extraídos da curva de dados registrada, identificando especificamente a Resistência Máxima à Tração (UTS) como o pico máximo de tensão suportado antes da ruptura, juntamente com a resistência ao escoamento (tensão de prova de 0,2%) e as porcentagens de ductilidade/alongamento.
-
Verificação de Conformidade com Normas: O procedimento segue normas industriais de teste definidas, incluindo ASTM B557 e ISO 6892, para confirmar a qualidade estrutural, o tratamento térmico e a têmpera da liga.
Testes abrangentes de materiais comprovam que seus perfis industriais de alumínio podem suportar cargas dinâmicas críticas. Um fabricante de extrusão de alumínio competente mantém laboratórios de teste calibrados diretamente no local. A integração do controle de qualidade contínuo na seleção de matéria-prima, extrusão, acabamento superficial e testes mecânicos garante qualidade excepcional do produto para cada pedido de estruturas pesadas.
Estabelecendo Confiabilidade e Desempenho do Fornecedor a Longo Prazo
Você deve garantir o sucesso operacional de longo prazo verificando a consistência do fornecedor. Um fornecedor confiável de perfis de alumínio entrega peças uniformes em todos os lotes de produção. Você protege sua empresa contra interrupções de fornecimento ao firmar parceria com um fabricante de extrusão de alumínio verificado.
Estratégia de Auditoria de Aquisições: Inspeções regulares de fábrica em cada etapa garantem produção estável, reduzem riscos de defeitos e melhoram o gerenciamento da cadeia de suprimentos.
Controle de Qualidade de Ponta a Ponta e Auditorias de Etapas
Você deve avaliar como um fabricante de extrusão de alumínio controla as operações diárias. Um fabricante qualificado de extrusão de alumínio implementa procedimentos rigorosos de controle de qualidade desde o aquecimento do tarugo bruto até o tratamento térmico final.
|
Etapa de Fabricação |
Pontos de Verificação do Controle de Qualidade |
|---|---|
|
Inspeção e Aquecimento do Tarugo Bruto |
• Verificar a composição química/da liga |
|
Configuração e Execução da Extrusão |
• Inspecionar a condição da matriz e validar as configurações da prensa |
|
Têmpera e Estiramento |
• Verificar a taxa adequada de resfriamento |
|
Processo do Forno de Envelhecimento |
• Realizar a verificação de dureza e têmpera |
Um controle de qualidade rigoroso protege a integridade mecânica dos perfis industriais de alumínio. Todo fabricante experiente de extrusão de alumínio acompanha de perto essas principais etapas operacionais.
Estabilidade da Cadeia de Suprimentos e Gestão do Prazo de Entrega
Você deve avaliar os prazos de entrega antes de fazer pedidos de perfis industriais de alumínio. Cronogramas de entrega confiáveis evitam paralisações na produção da sua fábrica principal. Você pode estabelecer referências de desempenho avaliando possíveis fornecedores em comparação com os prazos padrão do setor.
|
Fase / Complexidade do Pedido |
Referência de Prazo de Entrega |
|---|---|
|
Criação e Validação de Ferramentas |
Adiciona de 1 a 4 semanas (até 2 a 6 semanas antes da produção completa) |
|
Pequeno Volume e Perfil Simples |
4 a 8 semanas após a aprovação das ferramentas |
|
Volume Médio e Perfil Padrão |
6 a 10 semanas após a aprovação das ferramentas |
|
Grande Volume e Complexidade Moderada |
8 a 12 semanas após a aprovação das ferramentas |
|
Novas Ferramentas e Perfil Complexo |
10 a 14+ semanas no total |
Um fabricante experiente de extrusão de alumínio mantém estoque de alumínio bruto para reduzir os prazos de entrega. Avaliar o cumprimento dos cronogramas garante a confiabilidade geral da cadeia de suprimentos.
Listas de Verificação de Auditorias no Local e Pontuação de Fornecedores
Você deve executar auditorias estruturadas de fábrica antes de selecionar fabricantes de perfis de alumínio. Um fabricante de perfis de alumínio de alto nível aceita avaliações operacionais transparentes durante as análises de fornecedores.
Sua equipe deve inspecionar estas categorias operacionais críticas:
-
Informações e Histórico do Fornecedor: Avaliando a propriedade básica da empresa, localização, certificações ISO, capacidade total de produção e desempenho histórico de conformidade.
-
Sistemas de Gestão da Qualidade (SGQ): Revisando políticas de qualidade padrão, registros de treinamento, controles de documentos e controles de monitoramento de processos em tempo real.
-
Segurança e Conformidade Regulatória: Avaliando a aplicação de equipamentos de proteção individual, preparação para emergências, manuseio de materiais perigosos e normas de segurança.
-
Registros de Produção e Controle de Qualidade: Verificando documentação de processos, adesão aos POPs, registros de inspeção, rastreamento de ações corretivas e registros de calibração.
-
Operações e Gestão de Riscos: Verificando registros de manutenção de equipamentos de rotina e realizando avaliações estruturadas de riscos.
|
Categoria de Inspeção |
Critérios de Avaliação Principais / Métricas |
Métodos e Ferramentas de Inspeção |
|---|---|---|
|
Qualidade Visual da Superfície |
Riscos, amassados, descolorações e integridade estética |
Inspeção visual direta |
|
Rugosidade da Superfície |
Suavidade microscópica da superfície (por exemplo, Arquitetônico: 0,8 µm, Industrial: 1,2 µm, Automotivo: 0,5 µm) |
Medição com perfilômetro |
|
Revestimento e Anodização |
Uniformidade da cor, espessura do revestimento, exposição aos raios UV e resistência à corrosão |
Medidores de espessura de película |
|
Integridade Subsuperficial |
Rachaduras, defeitos internos e solidez estrutural |
Teste por líquido penetrante |
|
Propriedades Mecânicas |
Resistência, dureza, ductilidade e desempenho sob tensão |
Ensaios de tração, dureza, impacto e fadiga |
|
Rastreabilidade do Material |
Rastreamento de lotes de matéria-prima até produtos acabados por meio de relatórios de inspeção e certificados de materiais |
Rastreamento de lotes e auditoria de documentação |
Padronizar sua avaliação de controle de qualidade garante resultados superiores para cada lote de perfis industriais de alumínio personalizados. A parceria com um fabricante líder de extrusão de alumínio garante sucesso operacional de longo prazo para sua empresa.
Você protege sua cadeia de fornecimento estrutural combinando auditorias de fábrica no local com testes laboratoriais rigorosos.
Avaliar as capacidades operacionais juntamente com testes físicos garante qualidade superior do produto e confiabilidade do fornecedor. A parceria com um fabricante verificado de extrusão de alumínio como a GUANGYA ALUMINIUM minimiza riscos estruturais e reduz seu custo total de propriedade. Uma instalação auditada de fabricantes de perfis de alumínio fornece perfis industriais de alumínio de alta qualidade para projetos complexos de perfis de alumínio arquitetônicos e perfis industriais de alumínio. Padronize hoje os protocolos internos de controle de qualidade da sua equipe de compras. Escolher um fabricante experiente de extrusão de alumínio garante desempenho de longo prazo para cada componente de alumínio.
Perguntas Frequentes
Como verificar os padrões de tarugos de alumínio bruto?
Dica de Compras: Sempre solicite folhas de análise química antes da produção em massa.
Você deve solicitar diretamente os certificados de teste da usina. Inspecione os relatórios de espectrometria para verificar a composição da liga de alumínio. Esta etapa garante que seus componentes estruturais alcancem alta qualidade.
Qual capacidade de prensa um fabricante de perfis de alumínio precisa para grandes pedidos?
Você deve selecionar linhas de prensas pesadas para grandes projetos estruturais. Formatos grandes exigem prensas entre 3.000 e 6.000 toneladas. Essas máquinas moldam facilmente designs complexos de perfis industriais de alumínio.
Por que você deve auditar uma instalação de extrusão no local?
As auditorias no local revelam os padrões operacionais reais. Você inspeciona máquinas automatizadas, verifica protocolos de teste e confere o estoque. A inspeção direta confirma se um fabricante de extrusão de alumínio mantém uma produção consistente para seus pedidos de perfis de alumínio arquitetônico.
Como a anodização protege extrusões de alumínio em ambientes externos?
A anodização cria uma barreira protetora sobre as superfícies metálicas:
-
Profundidade da camada:Aumenta a espessura em até 25 micrômetros.
-
Resistência à corrosão:Bloqueia a névoa salina e a penetração de umidade.
Essa camada protetora de óxido de alumínio protege componentes de alumínio bruto contra corrosão agressiva e desgaste.
Quais tolerâncias você deve esperar para estruturas de alumínio personalizadas?
Personalizadas estruturas de alumínio estruturalexigem parâmetros dimensionais rigorosos. Você deve definir níveis de tolerância durante as revisões de engenharia. Instalações qualificadas de processamento de alumínio mantêm dimensões lineares dentro de ±0,05 mm.

 Rede IPv6 suportada